Latviešu
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Tērauda konstrukciju ražošanas tehnoloģijas analīze
Ⅰ. Pārskats
Tērauda konstrukciju izgatavošanair projektēšanas rasējumu pārvēršanas process fiziskās konstrukcijas komponentēs. Tās būtība ir apstrādāt tērauda materiālus kvalificētās tērauda konstrukcijas daļās saskaņā ar projektēšanas prasībām, izmantojot rūpnīcas ražošanas procedūras, vienlaikus saglabājot tērauda šķērsgriezuma īpašības būtībā nemainīgas.
Tērauda konstrukciju ražošanas tehnoloģija kopumā ir līdzīga mehāniskās ražošanas tehnoloģijai. Tomēr, ņemot vērā to, ka tērauda konstrukciju izstrādājumi galu galā tiek montēti būvlaukumos, tā procesos lielāks uzsvars tiek likts uz precizitātes kontroli un deformāciju novēršanu.
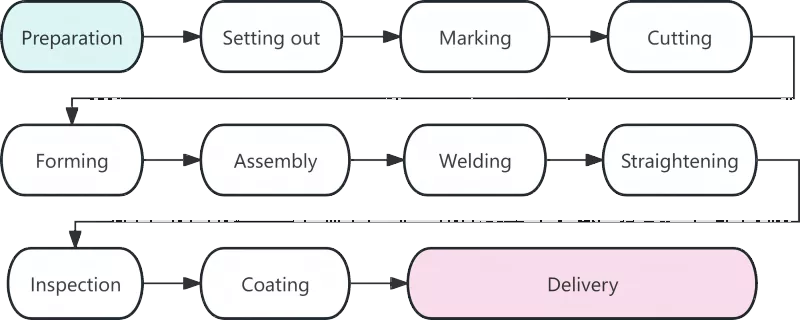
Ⅱ. Tērauda konstrukciju ražošanas procesa blokshēma
Ⅲ. Katras darba procedūras detalizēta analīze
|
Process |
Apraksts |
|
Materiāla sagatavošana |
Materiāla sagatavošana iezīmē tērauda konstrukciju izgatavošanas sākumu, un tā kvalitāte tieši ietekmē visas turpmākās darba procedūras. Galvenie uzdevumi šajā posmā ietver materiālu pieņemšanu, iztaisnošanu un virsmas tīrīšanu. Pēc tērauda materiālu nonākšanas rūpnīcā to materiālu sertifikāti ir jāsalīdzina ar faktiskajiem izstrādājumiem. Tēraudam, ko izmanto galvenajās konstrukcijas detaļās, jāveic atkārtota ķīmiskā sastāva un mehānisko īpašību pārbaude. Deformētos tēraudus, kas radušies transportēšanas laikā, iztaisno, izmantojot rullīšu taisnotājus vai hidrauliskās pacelšanas mašīnas. Pieredze rāda, ka aptuveni 80% izmēru kļūdu iztukšošanā rodas neiztaisnotu izejvielu dēļ. |
|
Loftings |
Lofting ir pirmais kritiskais solis precīzai kontrolei tērauda konstrukciju ražošanā. Uz speciālām platformām vai izkārtojuma tabulām tehniķi uzzīmē pilna mēroga detaļu savienojumus un kontūras proporcijā 1:1 saskaņā ar projekta rasējumiem, lai noteiktu detaļu formas. Papildus rasējuma izmēru pārbaudei ir jārezervē metināšanas saraušanās pielaide atbilstoši attiecīgajiem procesiem. Parasti katrai sadurmetinājuma šuvei jāatvēl 1 līdz 1,5 milimetri. |
|
Marķēšana |
Marķēšana, kas pazīstama arī kā zīmēšana, attiecas uz veidņu izmantošanas procedūru, lai atzīmētu caurumu pozīcijas un apstrādes līnijas komponentu kontūrām uz tērauda plāksnēm un sekcijām. Lai maksimāli palielinātu materiālu izmantošanas līmeni, tiek ievērots princips "vispirms lielas detaļas, vēlāk mazas detaļas". Izmantojot optimizētu izkārtojumu, kopējais materiālu izmantošanas līmenis var sasniegt vairāk nekā 85%, un tas var pat pārsniegt 92% pēc ligzdošanas optimizācijas. |
|
Griešana |
Griešana ir process, kurā izejvielas tiek sadalītas atsevišķās daļās pa iezīmētām līnijām. Galvenās griešanas metodes ietver gāzes griešanu, plazmas griešanu un lāzergriešanu. Ciparvadības griešanas tehnoloģijas plaši izplatītā izmantošana ir uzlabojusi tērauda konstrukciju izgatavošanas precizitāti un efektivitāti. Dažas grieztās virsmas ir piemērotas tiešai metināšanai bez sekundāras malu apstrādes. |
|
Veidošanās |
Nelineāras sastāvdaļas, piemēram, izliektas sijas un liektas caurules, jāveido ar aukstu vai karstu locīšanu. Aukstā locīšana tiek veikta istabas temperatūrā un piemērojama parastajiem izliektajiem komponentiem. Karstās liekšanas gadījumā tēraudus pirms liekšanas uzkarsē līdz 900-1100°C, ko izmanto biezām plāksnēm vai detaļām ar mazu lieces rādiusu. |
|
Montāža |
Montāža nozīmē apstrādāto detaļu apvienošanu saskaņā ar rasējumiem un īslaicīgu to nostiprināšanu, izmantojot spraudmetināšanu. Standarta montāžas procedūra ir šāda: Noslīpēt atloku plākšņu salaiduma šuves → Noņemiet šķembas no lokšņu plāksnēm → Panākt precīzu novietojumu ar montāžas mašīnu → Pabeigt vienpusējas T veida tērauda montāžu → Apgrieziet montāžu un pabeidziet vispārējo formēšanu. |
|
Metināšana |
Metināšana ir tērauda konstrukciju ražošanas pamatprocedūra ar augstām tehniskajām prasībām un stingru kvalitātes kontroli. Parasti izmantotās metināšanas metodes ietver automātisko iegremdētā loka metināšanu, CO₂ gāzes aizsargāto metināšanu un ekranētu metāla loka metināšanu. |
|
Iztaisnošana |
Metināšanas laikā radītais termiskais spriegums izraisīs detaļu deformāciju, kas jānovērš, iztaisnojot, lai atjaunotu sākotnējo ģeometrisko formu. Izplatītas iztaisnošanas metodes ietver mehānisko iztaisnošanu, liesmas iztaisnošanu un kombinēto iztaisnošanu. Sildīšanu tajā pašā stāvoklī nedrīkst veikt vairāk kā trīs reizes, un pārkaršana ir stingri aizliegta. |
|
Pārbaude |
Veicot visu ražošanas procesu, pārbaude kalpo kā galvenā produkta kvalitātes garantija. Pakāpeniska pārbaude galvenokārt attiecas uz izejvielu pārbaudi, pārbaudi procesa laikā un pārbaudi pēc metināšanas. Metināto šuvju iekšpusē nav pieļaujami nāvējoši defekti, piemēram, plaisas un nepilnīga saplūšana. |
|
Pārklājums |
Pārklājums nodrošina tērauda konstrukciju pretkorozijas un ugunsaizsardzību. Standarta pārklājumu sistēma sastāv no trim slāņiem: ar cinku bagāta epoksīda gruntskrāsa, epoksīda vizlas dzelzs starpkārta un poliuretāna vai fluoroglekļa virskārta. Ugunsdrošu pārklājumu uzklāj vairākās plānās kārtās. Apkārtējā temperatūra pārklājuma darbības laikā nedrīkst būt zemāka par 5°C, relatīvais mitrums nedrīkst pārsniegt 85%, un tērauda virsmas temperatūra ir vismaz par 3°C augstāka par rasas punktu. |
|
Piegāde no rūpnīcas |
Piegāde ir pēdējais tērauda konstrukciju ražošanas posms. Komponentiem, kas izturēs galīgo pārbaudi, tiks piešķirti unikāli sērijas numuri un atzīmes. Sastāvdaļas jāsavieno grupās atbilstoši uzstādīšanas secībai. Lai novērstu pārklājuma skrāpējumus, starp detaļām jānovieto koka bloki vai gumijas blīves. |
IV. Modernās tērauda konstrukciju ražošanas tehnoloģijas attīstības tendences
Mūsdienīga tērauda konstrukcijaražošana kļūst arvien viedāka un mehanizētāka, lai uzlabotu ražošanas precizitāti un efektivitāti. Skaitliskās vadības tehnoloģija, automātiskā metināšana, BIM pielietojums un virtuālā simulācija priekšmontāžai atspoguļo nozares nākotnes attīstības tendences.
Tērauda konstrukciju ražošana ir pilnīga sistēma, kurā ir cieši saistīti procesi, augstas precizitātes prasības un stingra kvalitātes kontrole. Katra procedūra no izkārtojuma līdz pārklājumam tieši ietekmē gatavās produkcijas kvalitāti. Plaši pielietojot viedās tehnoloģijas, tērauda konstrukcijām tiks pieņemti stingrāki standarti, kas ļaus turpmāk uzlabot produktu kvalitāti.
Saistītās ziņas
- Kā izvēlēties piemērotu izmēru tērauda karkasa zirgu staļļa konstrukcijai?
- Tērauda konstrukciju montāža uz vietas + integrēta pacelšanas būvniecības darbplūsma + galvenie apsvērumi
- Kāpēc izvēlēties divslāņu saliekamo tērauda karkasa māju modernai dzīvei?
- Deviņi galvenie punkti tērauda konstrukciju rūpnīcu ēku projektēšanai un celtniecībai
- Kā tērauda konstrukcijas vistu novietnes celtniecība var uzlabot putnu fermu pārvaldību?
- "Lokomotīvju stila" rūpnieciskās ēkas: vai trīsstāvu birojam jābūt no tērauda vai betona?
Atstājiet man ziņu