Latviešu
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Vai esat neizpratnē par tērauda konstrukciju pretkoroziju? Standarta opcijas un atlases vadlīnijas
Tērauda konstrukcijapretkorozijas aizsardzībai ir izšķiroša nozīme, lai pagarinātu ēku kalpošanas laiku. Korozijas aizsardzības shēmas atšķiras atkarībā no dažādām dabas un pakalpojumu vidēm. Ir jāveic visaptverošs novērtējums gan virsmas sagatavošanai, gan pretkorozijas pasākumiem, lai samazinātu sākotnējās būvniecības izmaksas un pagarinātu ēkas kalpošanas laiku.
Visu veidu ēkas ir pakļautas korozīvās vides ietekmei, kas ir klasificētas dažādās korozijas kategorijās, pamatojoties uz ekspluatācijas apstākļiem.
|
Korozijas kategorija |
Tipiska vide |
|
C2 (zems) |
Sausas iekšzemes teritorijas, neapsildāmas noliktavas |
|
C3 (vidējs) |
Pilsētu industriālās zonas, vispārējās rūpnīcas |
|
C4 (augsta) |
Ķīmiskās rūpnīcas, piekrastes rūpniecības zonas |
|
C5 (ļoti augsts) |
Rūpnieciskās zonas ar augstu mitruma līmeni, piekrastes reģioni |
Jāizvēlas dažādas pretkorozijas shēmas, lai tiktu galā ar dažādām korozīvām vidēm. Neatkarīgi no tā, kurš risinājums tiek pieņemts, virsmas sagatavošana veido pamatu aizsardzībai pret koroziju un nosaka, vai aizsargpārklājums var darboties, kā paredzēts. Parasti tērauda konstrukciju darbnīcu rūsas noņemšanai izmanto smilšu strūklu vai skrošu strūklu ar minimālo tīrības pakāpi Sa2,5, kas definēta kā ļoti rūpīga tīrīšana ar strūklu. Turklāt jāņem vērā tērauda pamatnes sākotnējā rūsas pakāpe. Izejvielas, kas nevar atbilst noteiktajam standartam pat pēc virsmas apstrādes, ir jāaizstāj vai jāiznīcina.
|
Izmērs |
Strāvas spridzināšana |
Smilšu strūkla |
Spridzināšana |
|
Darba princips |
Mehāniskās jaudas metode |
Pneimatiskās jaudas metode |
Pneimatiskās jaudas metode |
|
Efektivitāte |
Augsts |
Salīdzinoši zems |
Zemāks par skrošu strūklu |
|
Izmaksas |
Liels sākotnējais ieguldījums, zemas ilgtermiņa izmaksas |
Zemas sākotnējās izmaksas, augstas darbaspēka izmaksas |
Starp skrošu strūklu un smilšu strūklu |
|
Vides veiktspēja |
Darbojas slēgtā telpā |
Nosliece uz masveida putekļu veidošanos |
Labāk nekā smilšu strūklu |
|
Elastība |
Aklās zonas pastāv |
Piemērots sarežģītiem komponentiem |
Piemērots maziem sarežģītiem komponentiem |
|
Lietojumprogrammu scenāriji |
Sagataves pirmapstrāde |
Gatavās sastāvdaļas |
Virsmas stiprināšana, mazas sarežģītas sastāvdaļas |
Pēc virsmas sagatavošanas pabeigšanas nākamais solis ir pretkorozijas sistēmas izvēle. Krāsošana ar izsmidzināšanu un karstā cinkošana ir divi galvenie risinājumi. Turklāt praktiskos projektos tiek plaši izmantotas vairākas pārbaudītas nobriedušas pretkorozijas metodes:
(1) Tērauds, kas ir izturīgs pret laikapstākļiem, būtiski risina korozijas problēmas, kas ir piemērojamas daļējai izmantošanai ārpus telpāmtērauda konstrukcijas, tomēr ar trūkumiem - augstām izmaksām un sliktu izskatu.
(2) Termiskā izsmidzināšana (alumīnija izsmidzināšana / cinka izsmidzināšana) nodrošina veiktspēju, kas līdzvērtīga karstās cinkošanas tehnoloģijai, un tai ir labāka pielāgošanās detaļu izmēriem, kas ir ideāli piemērota īpašiem tērauda elementiem un ļoti korozīvām vidēm.
(3) Katodiskā aizsardzība balstās uz elektroķīmiskiem pretkorozijas principiem, ko galvenokārt piemēro tērauda konstrukcijām, kas iegremdētas zem ūdens vai apraktas zem zemes. Inovatīvas kompozītmateriālu aizsardzības sistēmas kalpo kā alternatīvas iespējas papildus parastajiem risinājumiem, piemēram, integrēti pretkorozijas un ugunsizturīgi pārklājumi un grafēna lieljaudas pretkorozijas pārklājumi.
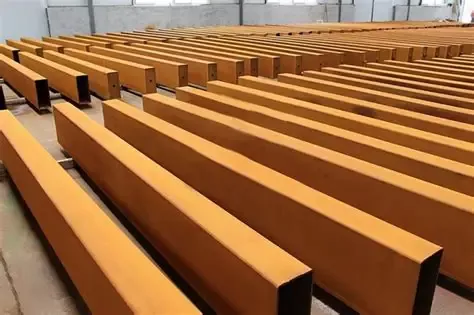
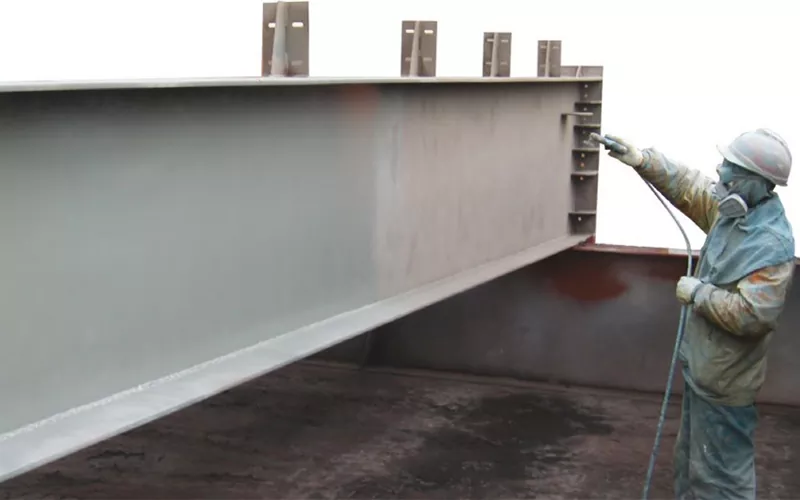
Daudzslāņu izsmidzināmā pārklājuma sistēma
Izsmidzināmā pārklājuma pretkorozijas sistēma tērauda konstrukcijām uz detaļu virsmām veido daudzslāņu aizsargpārklājumus ar diferencētām funkcijām, kas galvenokārt ir sadalīti trīs slāņos: grunts, starpkārta un virskārta. Grunts kalpo adhēzijai un aizsardzībai pret rūsu. Parasti tiek izmantots ar epoksīda cinku bagāts gruntējums ar cinka saturu ne mazāk kā 70%. Alternatīva ir ar neorganiskā cinka bagātinātā gruntskrāsa, tomēr tās sausās kārtiņas biezumam ir nepieciešama stingra kontrole. Starpslānim tiek uzklāts epoksīda vizlas dzelzs oksīda starpslānis, un kā apdares kārta tiek izmantota alifātiskā poliuretāna virskārta vai fluoroglekļa virskārta. Visas izsmidzināšanas sistēmas procedūras jāpabeidz tajā pašā rūpnīcā, lai nodrošinātu stabilu apstrādi un drošu pretkorozijas veiktspēju.
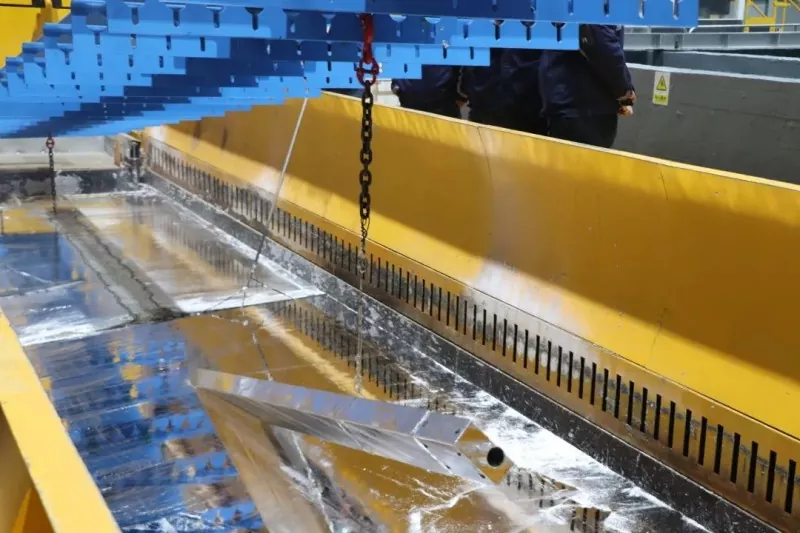
Cinkošana
Cinkošana tiek iedalīta karstajā cinkošanā un elektrocinkošanā (parastajā cinkošanā). Karstā cinkošana (pilns nosaukums: karstā cinkošana) veido aizsargājošu cinka pārklājumu, iegremdējot tēraudu izkausēta cinka vannā. Tam ir biezs cinka slānis no 65 μm līdz 200 μm. Ar izcilu izturību pret koroziju, ilgu kalpošanas laiku, stingru saķeri un vienkāršu procesu, tā trūkums ir viduvējs izskats un ir piemērots liela mēroga konstrukcijas komponentiem. Elektrocinkošana uzklāj cinka pārklājumu, pamatojoties uz elektrolīzes principu. Tās cinka slānis ir salīdzinoši plāns, parasti no 20 μm līdz 30 μm. Tam ir labs dekoratīvs efekts, bet sarežģīts ražošanas process, kas ir piemērots mazām precizitātes detaļām vai konstrukcijām, kurām nepieciešama viegla pretkorozijas aizsardzība.
Korozijas aizsardzība priekštērauda konstrukciju darbnīcassākas ar ekspluatācijas vides korozijas kategorijas apstiprināšanu, kvalificētas virsmas sagatavošanas pabeigšanu un atbilstoša pretkorozijas risinājuma izvēli. Kā profesionāls tērauda konstrukciju ražotājs EHSS padziļināti pārvalda visus pretkorozijas procesus un var palīdzēt jums izvēlēties ekonomiskas un augstas efektivitātes pretkorozijas aizsardzības sistēmas.
Saistītās ziņas
- Kā izvēlēties piemērotu izmēru tērauda karkasa zirgu staļļa konstrukcijai?
- Tērauda konstrukciju montāža uz vietas + integrēta pacelšanas būvniecības darbplūsma + galvenie apsvērumi
- Kāpēc izvēlēties divslāņu saliekamo tērauda karkasa māju modernai dzīvei?
- Deviņi galvenie punkti tērauda konstrukciju rūpnīcu ēku projektēšanai un celtniecībai
- Kā tērauda konstrukcijas vistu novietnes celtniecība var uzlabot putnu fermu pārvaldību?
- "Lokomotīvju stila" rūpnieciskās ēkas: vai trīsstāvu birojam jābūt no tērauda vai betona?
Atstājiet man ziņu